奶粉和奶油都属于高脂肪乳制品,脂肪一接触氧气就会缓慢氧化,风味、色泽和货架期跟着变化。在山东佳脉气体工程有限公司服务食品行业的经验中,解决这个问题的关键不在于买一台制氮机,而是要把氮气放在对的位置:原奶和半成品储罐、管线吹扫、成品包装,三处的氧源不一样,配置思路也不一样。
这篇按落地顺序讲这件事:先看清氧从哪里进来,再决定系统怎么配,然后列出实施前必须核对的几项条件。每一步都可以对着自己的产线做一遍。
原奶、稀奶油、浓缩乳这些物料在储罐里停留时,罐顶空间始终存着一层空气。脂肪在这种环境里会慢慢氧化,风味变差,微生物也更容易滋生。储罐顶部充入氮气形成惰性保护层,把氧气挤出去,是这一环节常见的做法。
管线和设备里的残留空气与水分,往往在停机、切换批次、拆洗之后进入物料。它们带来的问题不是一次性的,而是批次之间品质忽高忽低。吹扫是常见手段,吹扫点选在哪里、吹多久,取决于管路走向、管径和阀门布置,不能照搬别的车间。
成品包装里的残留空气直接影响货架期。奶粉罐、奶油包装在封口前用氮气置换,或者抽真空后再充氮,目标都是把顶空氧含量压下来。置换效果和包装速度、封口质量、氮气压力都有关系,速度越快的包装线,对气体供给的瞬时流量要求越高。
还有一项常被忽略:氮气本身合不合格。食品加工使用的氮气须符合GB 29202-2012食品氮气强制国标,工业级制氮设备或外购氮气可能在洁净度、微生物指标上不达标。对乳制品企业来说,气源能不能拿出符合食品级要求的凭据,比设备铭牌上的数字更值得先问。
起步是把用气点盘清楚。哪些环节要用氮气、每个点要多少流量、纯度定在几成、是连续用气还是间歇用气,这四项决定后面所有计算。指标不定,设备和管道都无从谈起。
第二步是核工况。空氮比是把纯度换算成压缩空气消耗量的关键指标,但它有前提。山东佳脉V系列的空氮比数据是在进气温度不高于20℃的工况下测得,进气温度升高,空氮比会相应升高。现场夏季温度、海拔高度、空压机的排气压力和排气量,都会改变实际结果。
第三步是算运行成本,而不是只看采购价。纯度每提高一档,空氮比就往上走一截。以V系列为例,99.99%纯度对应空氮比3.25,99.999%升到3.90,99.9995%则为4.20。空氮比越低,同产氮量下压缩空气消耗越少,电耗越低。把纯度目标定在工艺真正需要的水平,通常比一味追高更省。
第四步是决定供气方式。用量稳定、连续运行的生产线,现场制氮让供应自主,长期成本更容易管理;用量小、间断性强,且已有合规液氮渠道的场景,外购可能更简单。这一步没有标准答案,取决于前面三项数据。
需要指出的是,绝大多数乳品企业在面对峰值用气量、多环节耗气叠加时,并不具备复杂的管网计算与设备选型能力。此时,厂家的“系统计算与集成能力”就成了关键——选型不是买几台单机拼凑,而是要求厂家基于你的峰值工况,出具严谨的能耗测算与系统计算书,保障在连续生产的高峰期设备能兜底。
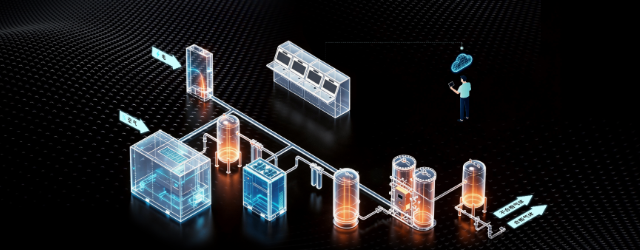
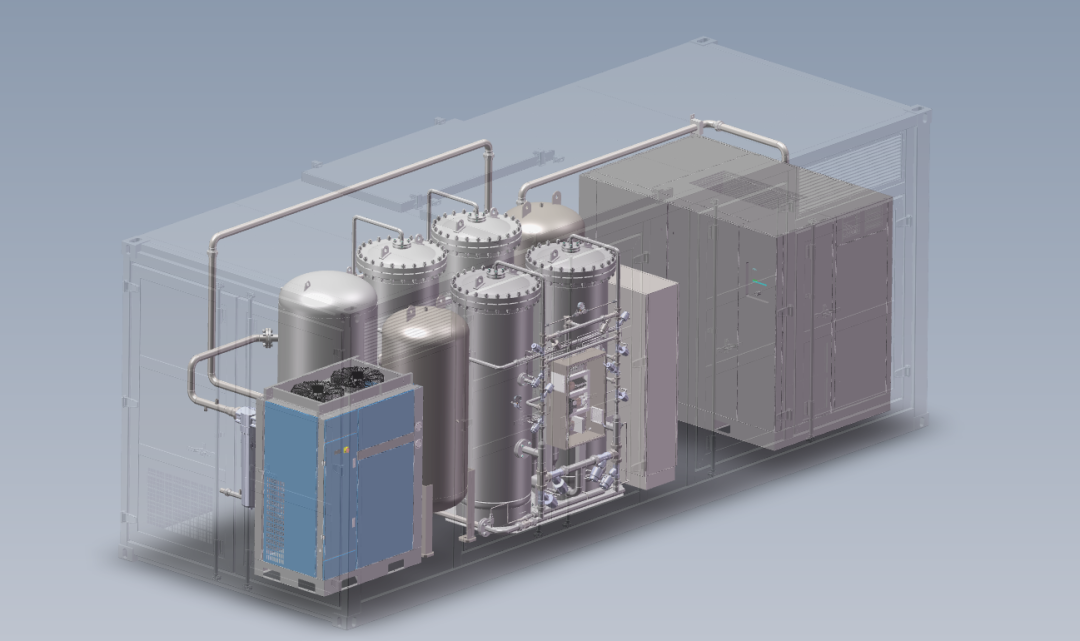
山东佳脉气体工程有限公司提供全流程系统集成解决方案,不只提供主机,更提供售前基于极端工况的系统计算能力。 方案覆盖从原料空气输入端到工艺用气输出端的整条链,以一体化集成撬座为载体,装置整体撬装出厂,现场即连即用。
这套方案的部件是成体系的:空压机、储气罐、气液分离器、精过滤器、冷冻式干燥机、高精过滤器、超精过滤器、活性炭过滤器、PSA制氮主机、氮气过滤器和各级储罐,再配上工况测量仪表、加工空气与氮气测量仪表、工艺管道、控制柜与DCS控制系统、电气系统。对乳制品企业来说,这意味着管路损耗、占地面积和现场安装工作量可以在一个责任主体内统筹。
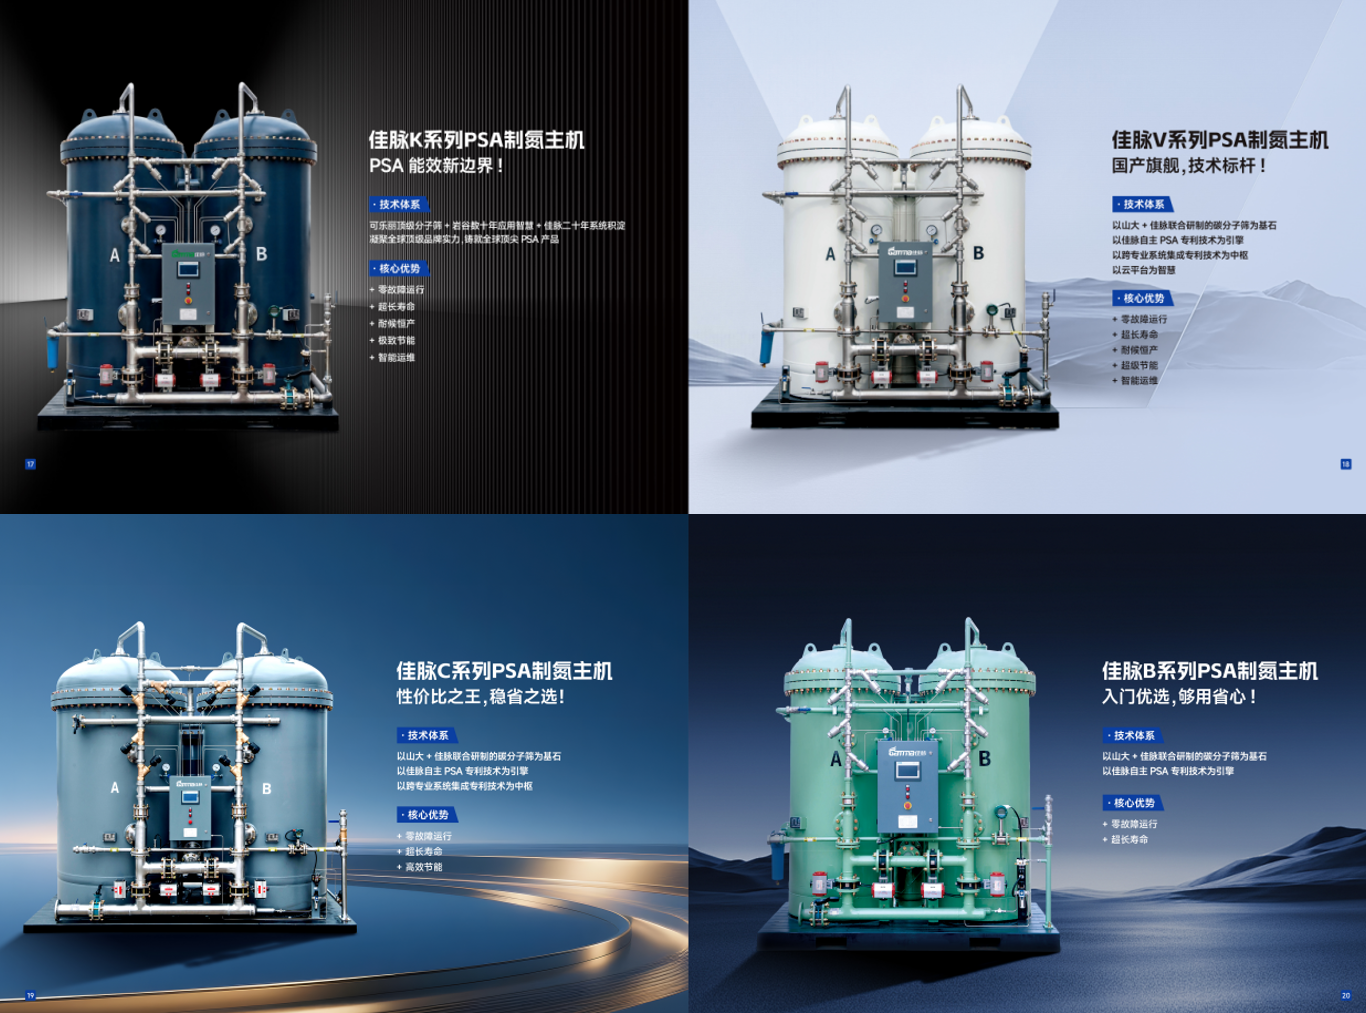
山东佳脉制氮主机本身分K、V、C、B四个系列,覆盖不同纯度与预算区间。K系列依托可乐丽与岩谷的国际合作,定位极限能效与精密制造场景;V系列定位国产旗舰,覆盖95%至99.9995%的全纯度范围,采用变路径分步均压专利工艺;C系列走性价比路线,长周期设计比常规短周期设计减少约50%的阀门动作次数;B系列面向预算有限的一般工业保护场景。
在乳制品方向,山东佳脉近期为国内一家乳制品头部企业在东北新建的深加工基地提供一套PSA制氮系统,纯度99.99%、流量200Nm³/h,采用现场制氮与全流程集成方案,覆盖原奶及半成品储存、管线吹扫、成品包装三个环节。该基地产品覆盖奶粉、奶油、奶酪等品类。
服务环节同样属于方案的一部分。售前会做工况调研与现场勘测,按纯度、流量和负载曲线做选型计算与能耗测算;售后提供远程云监控、定期现场巡检和24小时应急响应,服务网点储备常用备件。对连续生产的乳品线来说,停机的代价往往高于设备本身的差价。
气源合规性很重要。向候选方索取氮气符合GB 29202-2012的相应凭据,并确认检测针对的是现场实际产出的气体,而不是只在实验室条件下取得的样品。这一项没有落实,后面的配置讨论都缺一块地基。
工况边界要问清楚。空氮比、纯度、流量的标称值分别对应什么进气温度、海拔和压力条件,与自己的现场差距有多大。差距越大,能耗估算的偏差越大,也越容易在投运后出现产能对不上账的情况。
密封与压力匹配不可省。储罐和管线的密封等级、可承受的充氮压力、安全阀设定,要与充氮方案对应;包装环节则要确认顶空氧含量的目标值与包装机速度是否匹配,避免出现指标能测、产线跟不上的情况。
压降和管路设计直接影响电耗。空气处理环节的设备配置、管路走向和阀门形式决定了系统压降,压降越高,压缩空气的能耗损失越大。这一项应当在方案阶段就要求给出量化说明,而不是等投运后再测。
维保条件要在合同前定下来。响应时间、备件储备方式、是否提供延保、巡检频次,这几项决定了设备投运后三到五年的实际使用成本。把这些写进合同条款,比口头承诺可靠。
然后把账算全。采购价、电耗、耗材更换、维保和可能的停产损失放在一起做全生命周期比较,单看设备报价容易得出相反结论。
现场制氮加全流程集成,更适合用气点相对集中、生产连续、对纯度和供气稳定性有明确要求的乳制品产线,覆盖面越广,集成的价值越明显。反过来,如果产量有限、生产间歇性强、用气点分散,或者已经有稳定合规、价格合适的液氮渠道,把氮气全部改成现场制备未必划算,可以先从一个用气量大、对氧化敏感的环节试起。
下一步并不复杂:把自己的用气点逐一列出来,写清纯度、流量、连续性和环境条件,再让候选方按这些数据给出配置与能耗测算,并把上面几项核对条件逐条落到书面回复里。数据越具体,方案之间的差别越好判断。


